
Vom Stahlcoil zum aufgestellten Pfosten: ein Blick in die Fertigungslinie
Bevor ein Schilderpfosten jemals neben einer Straße steht, existiert er als flaches Stahlcoil, das mitunter mehrere Tonnen wiegt, in einer Fabrik. Aus diesem Coil einen fertigen, normgerechten Pfosten zu machen, ist ein mehrstufiger Fertigungsprozess, der mechanische Präzision mit Metallurgie verbindet.
Der Prozess beginnt in der Regel mit dem Kaltprofilieren. Ein durchlaufendes Stahlband wird abgewickelt und durch eine lange Reihe paarweise angeordneter Rollen geführt, die jeweils etwas anders geformt sind als die vorherige. Beim Durchlaufen jeder Stufe wird das Band weiter in Richtung seines endgültigen Querschnitts gebogen, sei es ein U-Profil, ein Vierkantrohr oder ein anderes Profil. Da diese Umformung nahezu bei Raumtemperatur und nicht durch Erwärmung erfolgt, bezeichnen Ingenieure sie als Kaltumformung und grenzen sie damit vom Warmwalzverfahren ab, mit dem zuvor das flache Stahlband selbst hergestellt wurde. Die Kaltumformung hat einen nützlichen Nebeneffekt: Sie erhöht die Streckgrenze des Stahls gezielt an den Biegungen, sodass der fertige Pfosten an seinen gefalteten Kanten messbar fester ist als das flache Blech, aus dem er entstanden ist.
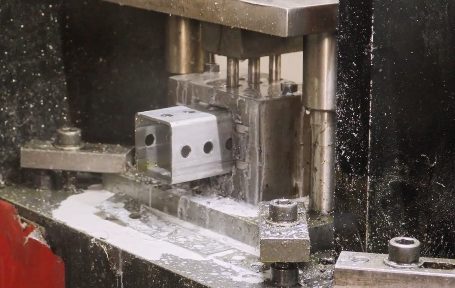
Löcher für die Befestigungsschrauben werden üblicherweise vor oder während des Kaltprofilierens gestanzt, und zwar in genormten Abständen, in der nordamerikanischen Praxis meist in Abständen von einem Zoll entlang der Pfostenlänge. Das Stanzen vor dem Umformen erlaubt es den Herstellern, Werkzeuge für Flachblech einzusetzen, wobei die anschließende Biegung sorgfältig kontrolliert werden muss, damit die vorgefertigten Löcher nicht verformt werden.
Sobald das Profil geformt und auf Länge geschnitten ist, folgt für den Pfosten in der Regel ein Veredelungsschritt. Bei verzinkten Pfosten bedeutet das, dass der gesamte gefertigte Pfosten einschließlich der Löcher und Schnittkanten in ein Bad aus flüssigem Zink getaucht wird – eine Reihenfolge, die als Galvanisieren nach der Fertigung oder Stückverzinkung bekannt ist und sicherstellt, dass der Korrosionsschutz jede Schnittkante erreicht, statt vorab auf das flache Band aufgebracht und beim Umformen beschädigt zu werden. Pfosten für eine Lack- oder Einbrennlack-Oberfläche durchlaufen stattdessen eine Entfettungs- und Einbrennbeschichtungslinie.
Die Qualitätskontrolle zieht sich durch den gesamten Prozess. Die Hersteller prüfen Wandstärke, Gewicht pro laufendem Meter und Schichtdicke gegen die relevanten Normen, denn die zertifizierte Festigkeit eines Pfostens hängt davon ab, dass eine festgelegte Gewichtsklasse eingehalten wird – sei es eine leichte Wirtschaftsklasse für Parkflächen oder eine schwerere kommunale Klasse für öffentliche Straßen.
Der gesamte Ablauf, vom Rohband bis zum palettierten, versandfertigen Pfosten, kann einen Abschnitt Stahl auf einer modernen Produktionslinie in wenigen Minuten von einem flachen, formlosen Band in ein tragendes Strukturbauteil verwandeln – ein Beleg dafür, wie viel industrielle Ingenieursleistung in einem Gegenstand steckt, den die meisten Menschen nie bewusst wahrnehmen.
Kommunikation mit Kunden von Herzen: Wir können es besser machen! E-Mail: jinshi@wiremeshsupplier.com
Hebei jinshi industrial metal co., ltd