
De la bobine d'acier au poteau installé : dans les coulisses de la ligne de fabrication
Avant qu'un poteau de signalisation ne se dresse au bord d'une route, il n'existe que sous la forme d'une bobine d'acier plate, pesant parfois plusieurs tonnes, entreposée dans une usine. Transformer cette bobine en un poteau fini et conforme aux normes est un processus de fabrication en plusieurs étapes qui combine précision mécanique et métallurgie.
Le processus commence généralement par le profilage à froid. Un feuillard d'acier continu est déroulé et passe dans une longue ligne de paires de rouleaux, chacun légèrement différent du précédent. À chaque étape, le feuillard se plie un peu plus vers sa section transversale finale, qu'il s'agisse d'un profil en U, d'un tube carré ou d'un autre profil. Cette mise en forme s'effectuant à température proche de l'ambiante plutôt que par chauffage, les ingénieurs la qualifient de formage à froid, par distinction avec le laminage à chaud utilisé auparavant pour produire le feuillard d'acier plat lui-même. L'écrouissage présente un effet secondaire utile : il augmente la limite d'élasticité de l'acier précisément au niveau des plis, de sorte que le poteau fini est mesurablement plus résistant sur ses arêtes pliées que la tôle plane dont il est issu.
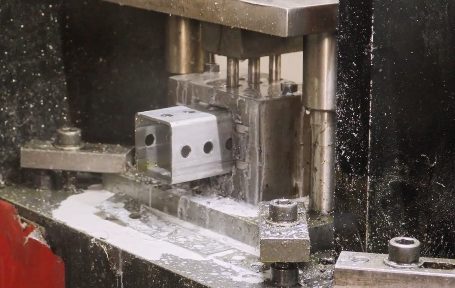
Les trous destinés aux boulons de fixation sont généralement poinçonnés avant ou pendant la séquence de profilage, à des intervalles normalisés, le plus souvent tous les pouces sur la longueur du poteau selon la pratique nord-américaine. Le poinçonnage avant formage permet aux fabricants d'utiliser de l'outillage pour tôle plane, mais le pliage ultérieur doit être soigneusement maîtrisé afin de ne pas déformer les trous déjà percés.
Une fois le profil formé et coupé à longueur, le poteau passe généralement à une étape de finition. Pour les poteaux galvanisés, cela signifie que la pièce fabriquée dans son ensemble, trous et extrémités coupées compris, est plongée dans un bain de zinc fondu ; ce choix de séquence, appelé galvanisation après fabrication ou galvanisation à la pièce, garantit que la protection contre la corrosion atteint chaque arête coupée, au lieu d'être appliquée au préalable sur le feuillard plat puis endommagée lors du formage. Les poteaux destinés à une finition peinte ou d'émail au four passent en revanche par une ligne de dégraissage et de revêtement cuit au four.
Le contrôle qualité accompagne l'ensemble du processus. Les fabricants vérifient l'épaisseur de paroi, le poids au pied linéaire et l'épaisseur du revêtement par rapport aux normes applicables, car la résistance certifiée d'un poteau dépend du respect d'une classe de poids spécifiée : soit une catégorie économique légère pour les aires de stationnement, soit une catégorie municipale plus lourde destinée aux voies publiques.
L'ensemble de la séquence, de la bobine brute au poteau palettisé prêt à l'expédition, peut faire passer une longueur d'acier d'un feuillard plat et informe à un élément structurel porteur en quelques minutes sur une ligne de production moderne : la preuve de toute l'ingénierie industrielle qui sous-tend un objet que la plupart des gens ne remarquent jamais consciemment.
Une communication avec nos clients venue du cœur : nous pouvons faire mieux ! E-mail : jinshi@wiremeshsupplier.com
Hebei jinshi industrial metal co., ltd