
Del rollo de acero al poste instalado: dentro de la línea de fabricación
Antes de que un poste de señalización llegue a estar junto a una carretera, no es más que un rollo plano de acero, que a veces pesa varias toneladas, depositado en una fábrica. Convertir ese rollo en un poste acabado y conforme a la normativa es un proceso de fabricación de varias etapas que combina la precisión mecánica con la metalurgia.
El proceso suele comenzar con el perfilado en frío. Una banda continua de acero se desenrolla y se hace pasar por una larga línea de rodillos emparejados, cada uno con una forma ligeramente distinta de la anterior. A medida que la banda atraviesa cada etapa, se dobla un poco más hacia su sección transversal final, ya sea un perfil en U, un tubo cuadrado u otro perfil. Dado que esta conformación se realiza a temperatura prácticamente ambiente y no mediante calentamiento, los ingenieros la denominan conformado en frío, para distinguirla del proceso de laminación en caliente empleado antes para producir la propia bobina de acero plano. El trabajo en frío tiene un efecto secundario útil: aumenta el límite elástico del acero concretamente en las curvas, de modo que el poste acabado es mediblemente más resistente en sus bordes plegados que la chapa plana de la que partió.
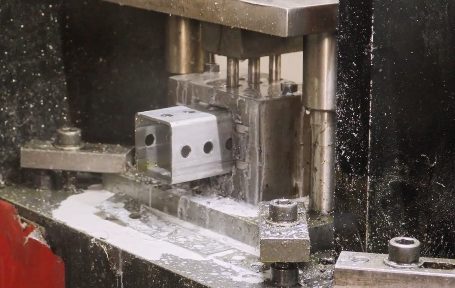
Los orificios para los pernos de montaje suelen punzonarse antes o durante la secuencia de perfilado, espaciados a intervalos normalizados y, en la práctica norteamericana, por lo general cada pulgada a lo largo del poste. Punzonar antes de conformar permite a los fabricantes utilizar utillaje para chapa plana, aunque el plegado posterior debe controlarse con cuidado para no deformar los orificios ya practicados.
Una vez conformado el perfil y cortado a medida, el poste pasa normalmente a una etapa de acabado. En el caso de los postes galvanizados, esto significa que toda la pieza fabricada, incluidos los orificios y los extremos cortados, se sumerge en un baño de zinc fundido; esta secuencia se conoce como galvanizado posterior a la fabricación o galvanizado por lotes y garantiza que la protección frente a la corrosión alcance cada borde cortado, en lugar de aplicarse previamente sobre la bobina plana y dañarse después durante el conformado. Los postes destinados a un acabado pintado o esmaltado pasan en cambio por una línea de desengrase y recubrimiento curado al horno.
El control de calidad está presente en todo el proceso. Los fabricantes verifican el espesor de pared, el peso por pie lineal y el espesor del recubrimiento conforme a las normas aplicables, ya que la resistencia certificada de un poste depende del cumplimiento de una clase de peso especificada, sea una categoría económica ligera para zonas de aparcamiento o una categoría municipal más pesada destinada a vías públicas.
Toda la secuencia, desde la bobina en bruto hasta un poste paletizado y listo para el envío, puede convertir un tramo de acero de banda plana e informe en un componente estructural portante en cuestión de minutos en una línea de producción moderna, prueba de la enorme ingeniería industrial que hay detrás de un objeto que la mayoría de las personas nunca percibe de forma consciente.
Comunicación con los clientes desde el corazón: ¡podemos hacerlo mejor! Correo electrónico: jinshi@wiremeshsupplier.com
Hebei jinshi industrial metal co., ltd